

Blachy i taśmy elektrotechniczne: jak dobrać gatunek pod stratność i konkretne zastosowanie


Zacznijmy od czegoś, co brzmi jak banał, a wcale nim nie jest: ten sam zwój blachy, dwa różne gatunki, i różnica w stracie mocy potrafi zjeść marżę na całym urządzeniu. Widziałem to nieraz na własne oczy. Transformator grzeje się bardziej, niż powinien, silnik ma sprawność wyraźnie niższą od tej z karty katalogowej, a projektant siedzi i zachodzi w głowę, gdzie te waty właściwie zniknęły.
Zwykle nie w uzwojeniu. Zwykle w rdzeniu, w źle dobranej blasze elektrotechnicznej.
Straty w żelazie to nie jest abstrakcja z normy, którą można sobie olać jako liczbę na papierze. To realne ciepło, które trzeba jakoś odprowadzić, i realny prąd, za który ktoś płaci przez całe życie maszyny (a maszyny, o których tu mowa, potrafią pracować dekadami). Dobór gatunku pod stratność wygląda prosto, dopóki nie zestawisz obok siebie blach izotropowych i anizotropowych, grubości od 0,35 do 0,50 mm i kilku klas stratności, które na oznaczeniu różnią się jedną cyfrą, a w koszcie eksploatacji już wyraźnie.
W tym materiale rozłożę to na części. Skąd biorą się straty w stali krzemowej i co właściwie mierzymy. Czym różnią się blachy non-oriented od grain-oriented. Jak czytać oznaczenia i normy bez zgadywania, i jak dobrać konkretny gatunek pod silnik, transformator albo dławik. Dorzucę tabelę porównawczą z gatunkami, grubościami, stratnością i kosztem, a na koniec przejdę do pułapek, które psują dobry materiał już na produkcji: cięcie, pakietowanie, współczynnik wypełnienia. Bo najlepsza blacha, źle spakietowana, straci dokładnie to, za co zapłaciłeś.
Stal krzemowa: skąd biorą się straty i co realnie mierzymyStraty w rdzeniu transformatorowym mają dwa źródła i nic więcej. Cała reszta, którą czytasz na kartach materiałowych, to tylko pochodna tych dwóch zjawisk.
Pierwsze to histereza, czyli energia, którą tracisz przy każdym przemagnesowaniu materiału, bo domeny magnetyczne w stali stawiają opór przy zmianie kierunku, i tego oporu nie da się obejść, można go tylko ograniczyć. Drugie źródło to prądy wirowe, indukowane w blasze przez zmienne pole magnetyczne, krążą sobie w środku i grzeją materiał dokładnie tak, jak zwykły opór elektryczny grzeje przewodnik, im wyższa częstotliwość przemagnesowania i im grubsza blacha, tym te prądy rosną gwałtowniej, więc żeby je okiełznać, dodaje się do stali krzem, bo podnosi rezystywność i prądom wirowym trudniej się przepchnąć, tylko że za to płaci się twardością i kruchością materiału, taka blacha gorzej się tnie i gorzej pakietuje, a grubość działa dokładnie w tę samą stronę co krzem, cieńsza taśma daje mniejsze wiry, dlatego przy 50 Hz sięga się po 0,50 mm albo 0,35 mm, a nie po grubszy walec, bo to prosta fizyka, nie kaprys technologa.
Stratność podana w karcie materiału w W/kg to nie jest liczba absolutna, tylko wynik pomiaru przy konkretnej indukcji i częstotliwości, najczęściej przy 1,5 T lub 1,7 T i 50 Hz, i bez tych dwóch parametrów sama liczba nic nie mówi. Pamiętam dostawę, gdzie kupiec porównywał dwa gatunki stali po samym W/kg, jeden podany przy 1,5 T, drugi przy 1,7 T, a różnica, którą widział na papierze, wynikała wyłącznie z warunków pomiaru, nie z samego materiału. Zanim cokolwiek dobierzesz, sprawdź, przy jakiej indukcji i częstotliwości zmierzono tę liczbę, bo inaczej porównujesz jabłka z gruszkami.
Blachy izotropowe (non-oriented) kontra anizotropowe (grain-oriented)
Przyznaję, pierwszy raz jak usłyszałem o „kierunku walcowania” w kontekście blachy elektrotechnicznej, machnąłem ręką. No bo jak blacha, która wygląda identycznie z każdej strony, może mieć inne właściwości w zależności od tego, w którą stronę ją obrócisz? A jednak może, i to diametralnie inne.
Cała różnica między izotropową (NO) a anizotropową (GO) sprowadza się do tego, jak materiał zachowuje się względem pola magnetycznego w danym kierunku. NO ma właściwości magnetyczne rozłożone równomiernie we wszystkich kierunkach w płaszczyźnie taśmy. To nie przypadek, tylko celowy zabieg technologiczny.
Dlaczego to ważne akurat w silnikach? Bo w wirniku i stojanie strumień zatacza koło, zmienia kierunek co chwilę. Nie da się go ustawić pod jedną oś. Gdybyś wsadził tam blachę o silnej anizotropii, w połowie obwodu miałbyś świetne parametry, a w drugiej połowie kompletny dramat magnetyczny.
GO to zupełnie inna filozofia. Teksturę Gossa układa się tak, żeby wzdłuż kierunku walcowania stratność była minimalna, a przenikalność maksymalna. W poprzek jest już znacznie gorzej. Dlatego GO ląduje tam, gdzie strumień płynie w zasadzie w jednym kierunku, czyli w rdzeniach transformatorowych, wzdłuż kolumny czy jarzma.
Pamiętam projekt dławika, gdzie ktoś przed nami pociął arkusze GO bez patrzenia na strzałki kierunku. Złożyli rdzeń „na krzyż”. Magnetyzowanie szło jak przez mgłę, straty wyszły absurdalne, a zorientowaliśmy się dopiero po sprawdzeniu orientacji blachy. Banał, a kosztował tydzień pracy.
NO daje swobodę geometrii kosztem wyższej stratności, GO wymusza dyscyplinę kierunku, ale w zamian schodzi z watami dużo niżej. Nie chodzi więc o to, która blacha jest „lepsza”.
Jak czytać oznaczenia stratności i normy
Szczerze mówiąc, oznaczenia blach elektrotechnicznych potrafią skutecznie zniechęcić na starcie. Kod typu M400-50A wygląda jak zaszyfrowana wiadomość, dopóki nie rozbierzesz go na czynniki pierwsze. Litera M mówi, że to blacha magnetyczna. Liczba 400 to gwarantowana stratność maksymalna w setnych wata na kilogram przy indukcji 1,5 T i częstotliwości 50 Hz, czyli realnie 4,00 W/kg. Kolejne dwie cyfry, 50, to nominalna grubość taśmy w setnych milimetra: 0,50 mm. Ostatnia litera to klasa gatunku wg EN 10106, gdzie A oznacza blachy izotropowe w pełni wyżarzone. Im niższa pierwsza liczba przy tej samej grubości, tym mniejsze straty i zwykle wyższa cena.
Dla blach anizotropowych trzeba sięgnąć po EN 10107 i tam trafiają się kody typu M120-27S czy M097-30P. Litera na końcu mówi o klasie GO, od konwencjonalnych po materiały z domenami rafinowanymi laserowo. Pierwsza liczba znów oznacza stratność, ale mierzoną przy 1,7 T, nie 1,5 T. To pułapka, bo porównywanie GO i non-oriented po samej liczbie nie ma sensu.
Pamiętam projekt, gdzie kupiec zamówił materiał “taki jak poprzednio”, patrząc wyłącznie na liczbę z kodu. Grubość się zgadzała, klasa magnetyczna nie. Dławik grzał się mocniej, niż zakładała symulacja.
Od tamtej pory zawsze proszę o kartę materiałową. Kod na taśmie to skrót, prawda techniczna siedzi w karcie.
Tabela porównawcza: gatunki, grubości, stratność, koszt
Chcesz w minutę zobaczyć, który gatunek pasuje do Twojego projektu, zamiast czytać karty katalogowe pół dnia? Zebrałem w jednym zestawieniu gatunki, które najczęściej wracają w zapytaniach ofertowych.
Rozpiętość jest spora: od tanich blach izotropowych po wysokie klasy stali transformatorowej.
Stratność podana jest zawsze dla warunków zapisanych w oznaczeniu: 1,5 T i 50 Hz dla blach NO, 1,7 T i 50 Hz dla GO. Koszt względny to skala orientacyjna, nie cennik.
| Typowe gatunki blach elektrotechnicznych - grubość, stratność, zastosowanie, koszt względny | ||||
| Gatunek | Grubość [mm] | Stratność [W/kg] | Zastosowanie | Koszt |
| M800-50A (NO) | 0,50 | ~8,0 | tanie silniki, magnetowody | niski |
| M400-50A (NO) | 0,50 | ~4,0 | silniki sprawnościowe, dławiki | średni |
| M330-35A (NO) | 0,35 | ~3,3 | silniki wysokoobrotowe, PMSM | wyższy |
| M120-27N (GO) | 0,27 | ~1,2 | transformatory rozdzielcze | wysoki |
| M097-23P (GO HiB) | 0,23 | ~0,97 | transformatory energetyczne | bardzo wysoki |
Zasada jest prosta: im niższa stratność, tym cieńsza blacha i droższy proces produkcji. Zejście z 0,50 na 0,27 mm potrafi wywrócić budżet całego rdzenia, i to nie w kosmetyczny sposób.
Pamiętam projekt dławika, gdzie forsowałem M330-35A “dla pewności”. Po analizie wyszło, że przy tym obciążeniu M400-50A trzyma straty w granicach założeń, a różnica w cenie między tymi gatunkami była nie do obrony. Cieńsza, lepsza blacha ma sens tam, gdzie płacisz za każdy wat przez lata, np. w transformatorze pracującym ciągle. W konstrukcji pracującej okazjonalnie to wyrzucone pieniądze. Policz koszt strat w cyklu życia, potem wybieraj gatunek.
Dobór pod silniki, transformatory i dławiki - konkretne kryteria
Trzy zastosowania, trzy zupełnie różne logiki doboru.
Silnik wysokoobrotowy pracuje przy podwyższonej częstotliwości przemagnesowania, a straty wiroprądowe rosną z kwadratem częstotliwości, więc sięgam po cienkie blachy izotropowe NO, 0,20-0,35 mm, z indukcją roboczą poniżej 1,5 T, żeby zęby stojana nie wchodziły w nasycenie. Akceptuję wyższy koszt i trudniejsze pakietowanie.
Transformator sieciowy 50 Hz to inna bajka: strumień płynie jednym kierunkiem wzdłuż kolumny, więc blacha anizotropowa GO daje ogromny zysk. Pracuje tam blisko 1,7 T i walczy o każdy procent współczynnika wypełnienia pakietu.
W dławikach liczy się liniowość, szczelina i straty przy wyższej indukcji.
Pamiętam projekt, gdzie wybrałem GO “bo lepsza stratność”, a rozrzut kierunku pola w rdzeniu ze szczeliną zjadł całą przewagę tej blachy, więc wróciłem do cienkiej NO.
Pułapki wykonawcze: cięcie, pakietowanie i współczynnik wypełnienia
Kilkanaście procent odchylenia od karty materiałowej. Tyle wyszło mi kiedyś na rdzeniu, gdzie winny był nie gatunek blachy, tylko stępiony nóż w gilotynie i niezmierzony grad.
Bo krawędź po cięciu to nie jest czysta sprawa (a laser potrafi zostawić strefę wpływu ciepła gorszą niż zwykłe nożyce). Zadzior przebija izolację, zwiera lamele, rosną prądy wirowe.
Dobór gatunku i technologię cięcia trzeba traktować jako jedną decyzję, nie dwie osobne.
Zamawia się stratność po obróbce, nie tę z karty.

Ostatnie Artykuły
Blachy i taśmy elektrotechniczne: jak dobrać gatunek pod stratność i konkretne zastosowanie
Powiaty wzmacniają ochronę mieszkańców. W grę wchodzą obiekty i sprzęt
Dwa wakacyjne przepisy trafią do kalendarza Rudy Śląskiej
Powojenna Ruda i losy sióstr Krause. Spotkanie z autorką
Uciążliwi sąsiedzi w Rudzie Śląskiej. Pomógł dzielnicowy
Przed finałem Biegu Wiewiórki sprawdź listę do statuetki
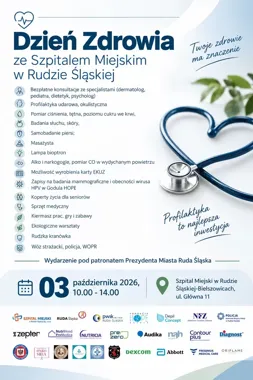
Bezpłatne badania i konsultacje. Dzień Zdrowia w Rudzie Śląskiej
Nietrzymanie moczu można leczyć. Profesor ze szpitala w Rudzie Śląskiej wyjaśnia
Świadkowie zdarzenia mogą uratować życie. Rudzki szpital przypomina zasady
Narzędzia z kradzieży posłużyły do remontu mieszkania. 33-latek z zarzutami
Górski pensjonat, śląski humor i seria podejrzanych zdarzeń
Czerwony Kapturek zaprosi maluchy do muzycznej krainy w Rudzie Śląskiej
Gdy scena woła po śląsku, marzenia o aktorstwie wychodzą na pierwszy plan
Wielki Piec wraca na scenę Rudy Śląskiej. Śląski dramat po naszymu
Przydatne dane teleadresowe
- Powiatowy Inspektorat Nadzoru Budowlanego w Rudzie Śląskiej - kontakt, godziny i zgłaszanie samowoli
- Parafia św. Józefa w Rudzie Śląskiej - kontakt, kancelaria, sakramenty
- Sąd Rejonowy w Rudzie Śląskiej - kontakt, godziny, wydziały i sprawy online
- Rudzka Agencja Rozwoju "Inwestor" - kontakt, godziny, pożyczki i dotacje dla firm
- Stacja Pogotowia Ratunkowego w Rudzie Śląskiej - kontakt, adres, jak wezwać pomoc
- Urząd Stanu Cywilnego w Rudzie Śląskiej - kontakt, godziny, śluby, odpisy aktów